Système d’aération d’une citerne à ciment : fluidisation, débit d’air et maîtrise des résidus
Le système d’aération d’une semi-remorque citerne à ciment injecte de l’air comprimé dans la masse de poudre afin de désagréger le ciment compacté et de faciliter son acheminement vers la sortie de déchargement. Une bonne aération favorise un débit régulier, une vidange finale efficace et réduit les résidus persistants.
Chez Panda Mech, nous concevons le système d’aération comme une partie intégrante du système complet de déchargement pneumatique. Nous l’adaptons à la forme de la citerne, à la source d’air, à la conduite de déchargement et au silo récepteur, au lieu de traiter le lit fluidisé comme un élément isolé.
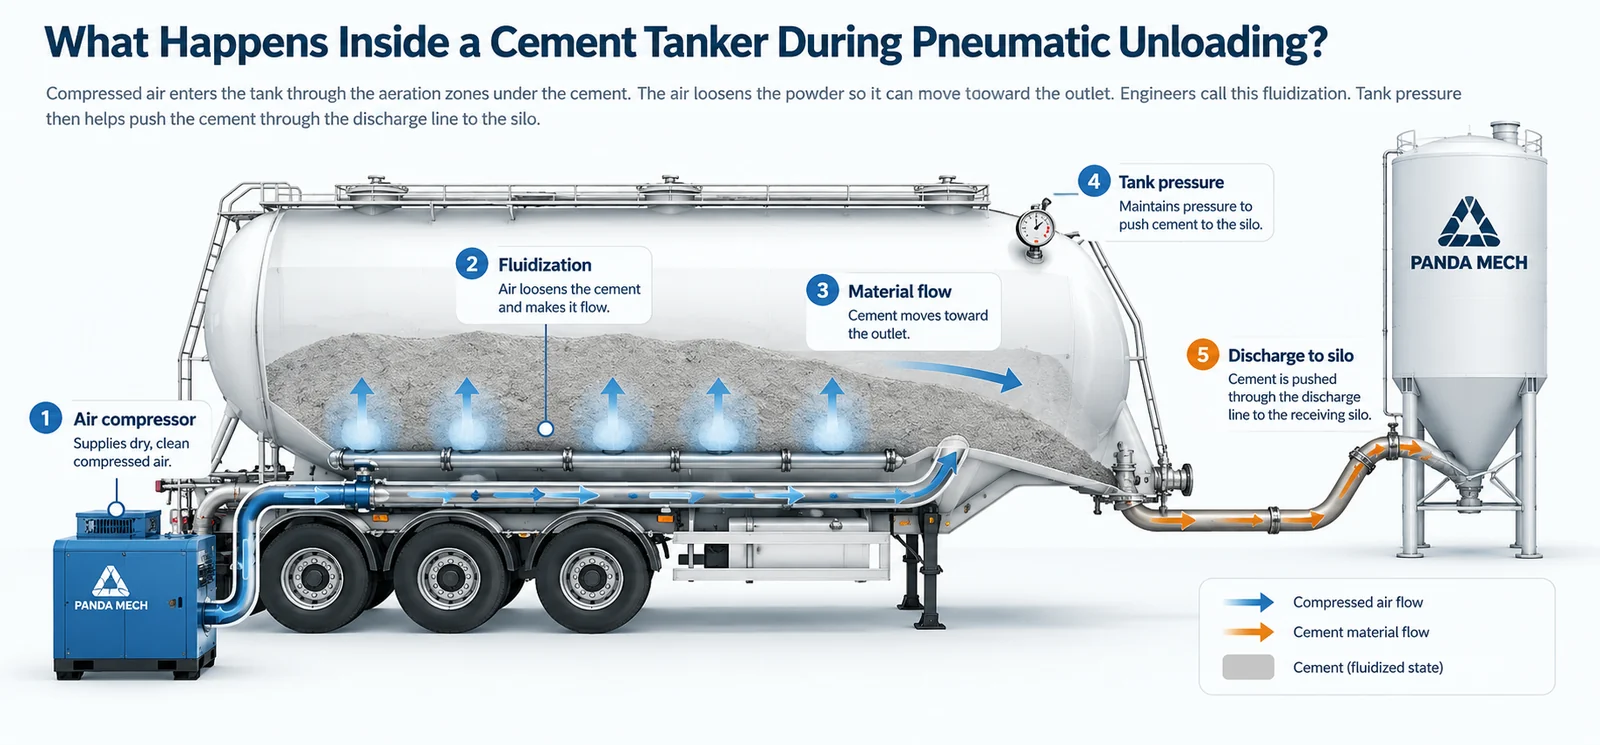
Le flux d’air commence en amont de la couche de fluidisation
Le compresseur fournit l’air, mais sa capacité ne détermine pas à elle seule les performances de déchargement. Le débit d’air utile doit traverser les conduites et les vannes, atteindre les zones d’aération appropriées, puis entraîner le produit dans la conduite de déchargement.
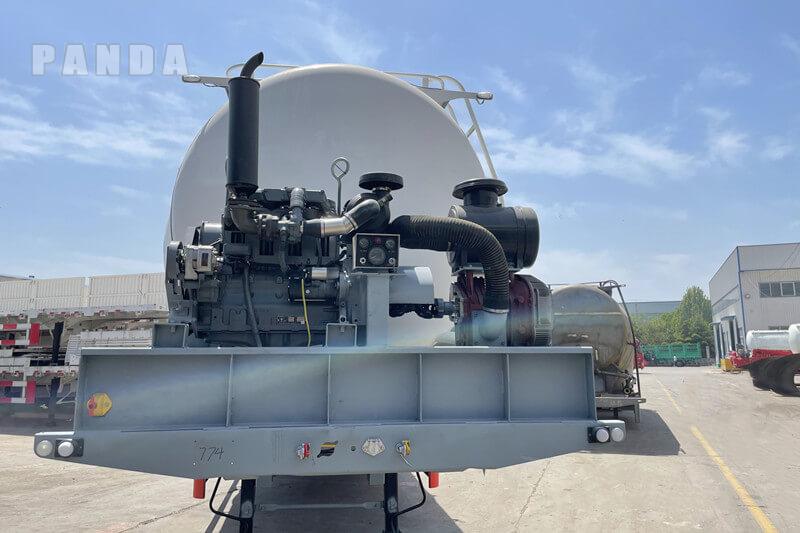
L’ensemble du circuit pneumatique est déterminant
Les vannes, la tuyauterie, le débit du compresseur et la structure de déchargement en partie basse influencent tous la quantité d’air utile qui atteint le ciment.
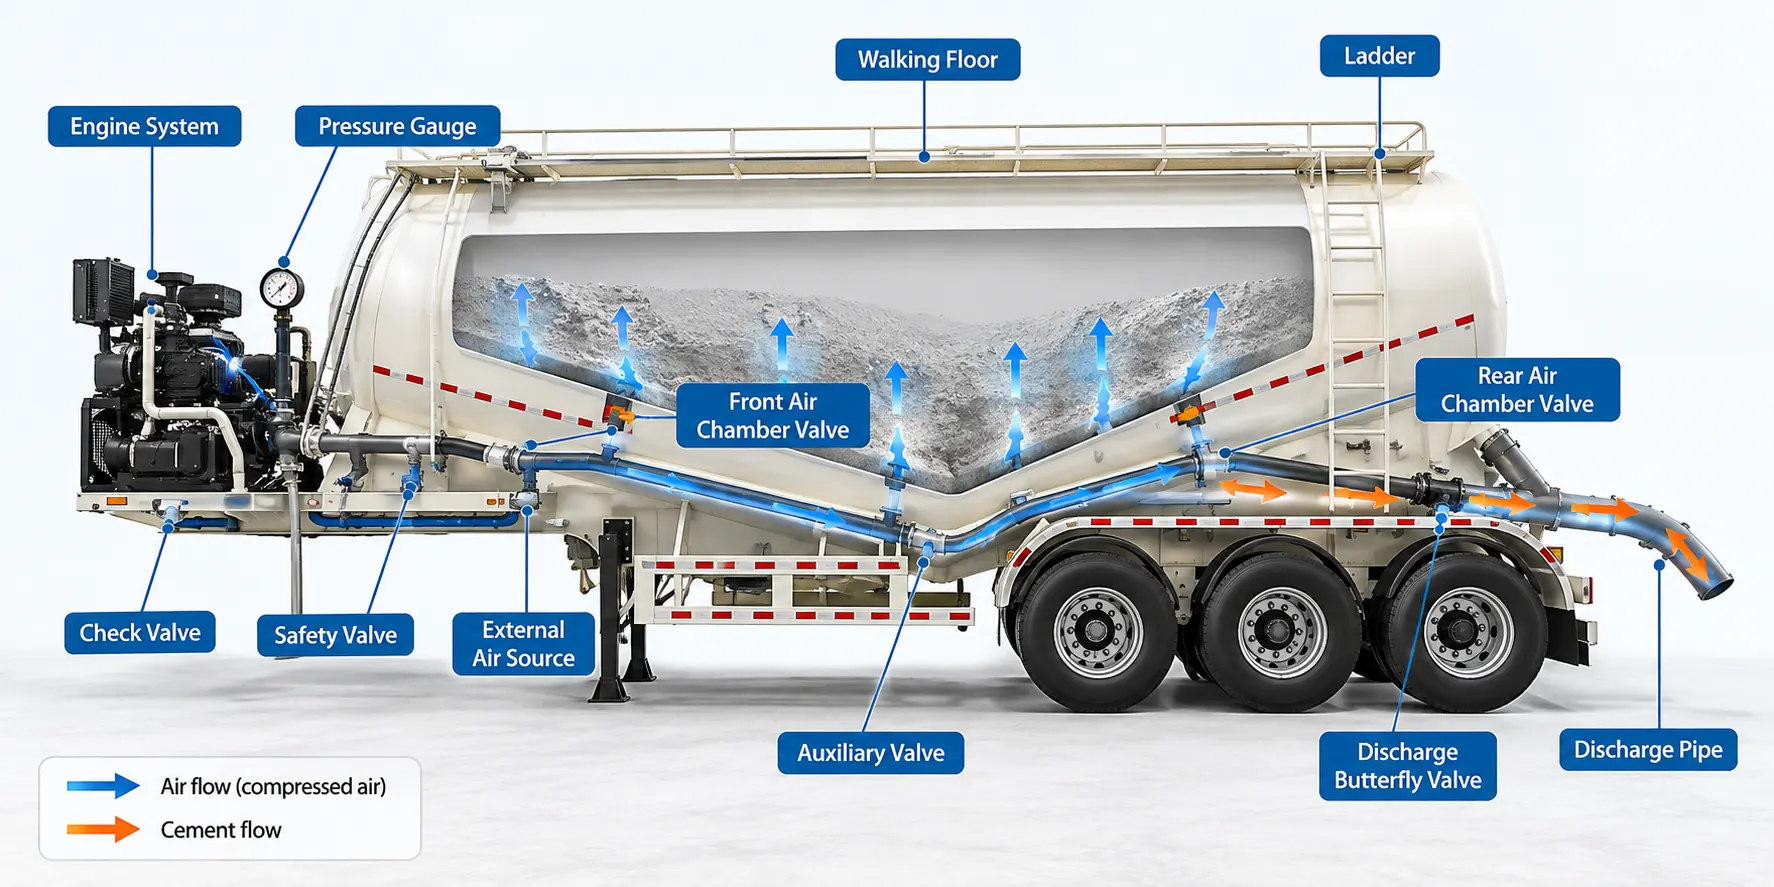
Fonctionnement du système d’aération d’une citerne à ciment
Le ciment se compacte pendant le transport. Lors du déchargement, l’air comprimé pénètre sous la poudre et traverse la couche de fluidisation. Il décompacte ainsi le produit pour faciliter son déplacement vers la sortie.

Parcours de l’air pendant le déchargement pneumatique
Une même source d’air peut remplir différentes fonctions dans le système de déchargement. Comprendre ces fonctions permet d’expliquer pourquoi un débit de compresseur plus élevé n’entraîne pas automatiquement un écoulement plus rapide du ciment.
| Fonction de l’air | Rôle | Pourquoi est-ce important ? |
|---|---|---|
| Air de mise en pression de la citerne | Permet d’atteindre la pression nécessaire au déchargement pneumatique. | Un volume d’air utile insuffisant peut ralentir la montée en pression ou rendre le déchargement instable. |
| Air d’aération | Pénètre sous la poudre et décompacte le ciment autour de la zone de fluidisation. | Une aération insuffisante peut laisser du ciment compacté, ralentir la vidange complète ou entraîner des résidus récurrents. |
| Air secondaire / air de convoyage | Facilite l’écoulement du produit dans la conduite de déchargement ou aide à dégager celle-ci, selon le système. | Un mauvais équilibre de l’air peut provoquer un écoulement pulsé ou rendre la conduite difficile à dégager. |
Quels facteurs déterminent la configuration du système d’aération ?
Le volume de la citerne ne suffit pas, à lui seul, à déterminer la configuration de l’aération. Nous vérifions également le type de poudre, la forme de la citerne, la source d’air, la conduite de déchargement et le site de réception.
Conditions liées au produit transporté et à la citerne
- Produit transporté : le ciment, les cendres volantes, la chaux et les autres poudres minérales ne se comportent pas de la même manière.
- Masse volumique apparente en service : nous permet d’adapter correctement la charge utile et le volume de la citerne. Elle influe également sur le comportement de la poudre.
- Humidité et compactage : peuvent agglomérer la poudre et rendre sa fluidisation plus difficile.
- Géométrie de la citerne : détermine les zones où la poudre s’accumule et celles où l’aération est nécessaire.
Source d’air et site de réception
- Source d’air : détermine le débit d’air utile dont dispose le système pneumatique.
- Diamètre de la conduite et coudes : modifient la résistance à l’intérieur de la conduite de déchargement.
- Distance horizontale et hauteur de refoulement : rendent le déchargement plus difficile à mesure qu’elles augmentent.
- Contre-pression du silo et capacité du filtre : peuvent ralentir le déchargement même lorsque la citerne fonctionne correctement.
Principaux composants du système d’aération d’une semi-remorque citerne à ciment
| Composant | Points à vérifier | Pourquoi est-ce important ? |
|---|---|---|
| Compresseur d’air / surpresseur | Adaptez le débit d’air utile aux exigences du déchargement et à la configuration choisie pour la citerne. | Un débit d’air utile insuffisant peut ralentir la montée en pression et réduire la fluidisation. |
| Collecteur et conduites d’air | Acheminent l’air vers les zones requises tout en limitant les fuites et les obstructions. | Même un compresseur performant ne peut être efficace si l’air s’échappe ou est bloqué avant d’atteindre la citerne. |
| Chambres / zones d’aération | Lorsque la citerne comporte plusieurs zones distinctes, elles dirigent l’air vers différentes parties de la citerne pendant le déchargement et la vidange finale. | La commande par zones est utile lorsque la poudre ne s’écoule pas uniformément ou reste accumulée dans une partie de la citerne. |
| Couche / lit de fluidisation | Répartit l’air de manière suffisamment uniforme dans la poudre. | Une obstruction, l’humidité ou une détérioration peut réduire la fluidisation et laisser des résidus récurrents. |
| Géométrie de la citerne et sortie | Guident la poudre fluidisée vers la sortie et réduisent les zones où le produit peut rester piégé. | Une bonne aération ne peut pas compenser entièrement une sortie obstruée ou une géométrie de citerne qui guide mal la poudre. |
| Air secondaire / air d’appoint | Permet de dégager la conduite ou de déplacer le produit, selon la conception précise du système pneumatique. | Un mauvais équilibrage de l’air peut rendre l’écoulement du produit instable ou compliquer le dégagement de la conduite. |
Différents dispositifs d’aération utilisés sur les citernes pour vrac sec
Toutes les citernes pneumatiques pour vrac sec n’utilisent pas les mêmes dispositifs d’aération. Les appellations ci-dessous désignent des concepts courants dans le secteur, et non une spécification Panda Mech unique et figée.
| Type d’aération | Explication en termes simples | Points importants |
|---|---|---|
| Lit / couche de fluidisation | Une grande surface poreuse qui répartit l’air sous la poudre. | Homogénéité du flux d’air, état du matériau poreux, étanchéité et accès pour l’entretien. |
| Chambre d’aération | Un espace d’air situé sous ou derrière la couche de fluidisation. | Fuites, contamination et régularité de l’alimentation en air de la zone de fluidisation. |
| Zone d’aération | Une section de la citerne pouvant recevoir un débit d’air contrôlé pendant le déchargement ou le nettoyage. | Emplacement de la zone, commande des vannes et géométrie de la citerne. |
| Aérateur local / plaque d’aération | Un point localisé plus petit qui injecte de l’air dans la poudre sur certains systèmes pour vrac sec à trémies. | Position, obstruction, étanchéité et accès pour l’inspection. |
| Ensemble aérateur à plusieurs orifices | Un boîtier d’aérateur local doté de plusieurs raccords d’air sur certaines conceptions pour vrac sec. | Compatibilité avec la conception réelle de la semi-remorque, le circuit d’air et l’étanchéité. |
Pourquoi la forme de la citerne et l’aération doivent fonctionner ensemble
La forme de la citerne détermine les zones où le produit pulvérulent s’accumule et la manière dont il se dirige vers la sortie. Nous adaptons donc le dispositif d’aération à la géométrie réelle de chaque citerne, au lieu d’utiliser la même configuration sur tous les modèles.

Géométrie de citerne en V
La forme de la citerne guide le produit vers la zone de déchargement. L’aération doit faciliter ce cheminement et permettre une vidange finale efficace.
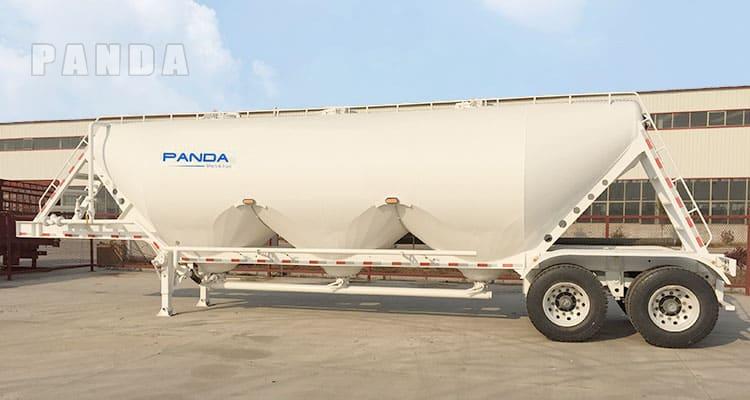
Géométrie de citerne en W
Les différentes parties basses créent plusieurs zones de convergence du produit. La distribution de l’air et le processus de vidange finale doivent donc être adaptés à cette conception.
Diagnostic de l’aération d’une citerne à ciment : symptôme → cause → premier contrôle
Un déchargement lent ne signifie pas toujours que le système d’aération est défaillant. Avant de remplacer des pièces ou de modifier la pression, nous distinguons d’abord les causes liées à l’alimentation en air, aux fuites, au produit transporté, à l’aération, à la conduite de déchargement et au silo de réception.
| Constat | Cause possible | Premier contrôle effectué | Interprétation |
|---|---|---|---|
| La pression monte, mais le débit de ciment reste faible | Obstruction ou mauvaise fluidisation | Zones d’aération → sortie → conduite → silo de réception | Le système utilise peut-être la pression pour vaincre une obstruction au lieu de déplacer le ciment. |
| La pression ne monte pas | Fuite d’air ou débit d’air utile insuffisant | Étanchéité du trou d’homme → vannes → conduites d’air → débit du compresseur | L’air peut s’échapper ou ne pas atteindre la citerne assez rapidement. |
| Bon débit au début, puis fin de déchargement très lente | Problème localisé de vidange finale ou de commande des zones | Zone où la matière reste → zone d’aération concernée → lit fluidisé | Le déchargement principal peut être normal, mais l’évacuation finale des résidus est trop lente. |
| Écoulement pulsé du produit | Déséquilibre entre l’air et la matière | Vannes de zone → air secondaire → obstruction du flexible ou de la conduite → état de la cargaison | L’écoulement de la matière n’est pas régulier. |
| La même zone retient systématiquement du ciment | Problème local d’aération ou de géométrie | Média de fluidisation → chambre située sous cette zone → chemin d’écoulement interne | L’emplacement récurrent des résidus nous fournit un indice utile sur leur cause. |
| La citerne se décharge normalement sur un site, mais lentement sur un autre | Différence au niveau du système de réception ou de la conduite | Évent ou filtre du silo → contre-pression → longueur de la conduite → hauteur de refoulement verticale → coudes | La citerne peut fonctionner correctement, mais le site de réception peut opposer une résistance excessive. |
Que signifie réellement >1.5 t/min ?
Gardez le ciment au sec et apte à s’écouler
L’humidité peut agglomérer le ciment, bloquer la circulation de l’air à travers la couche de fluidisation et provoquer des dépôts près de la sortie ou de la conduite de déchargement.
- Avant le chargement : maintenez la citerne et les zones d’étanchéité dans un état adapté au transport de produits pulvérulents secs.
- Pendant le déchargement : surveillez simultanément la pression et le débit du produit.
- Après le déchargement : repérez les zones où subsistent des résidus avant de les nettoyer.
Ces unités mesurent des grandeurs différentes ; nous ne convertissons donc pas directement l’une dans l’autre et n’annonçons pas une valeur fixe déchargement sans tenir compte des conditions réelles du site.
Aération d’une citerne à ciment et aération d’un silo à ciment
Les deux systèmes utilisent de l’air pour faciliter l’écoulement des produits pulvérulents secs, mais ils fonctionnent dans des équipements différents et répondent à des problématiques techniques distinctes.
| Point de comparaison | Aération d’une citerne à ciment | Aération d’un silo à ciment |
|---|---|---|
| Équipement concerné | Citerne pneumatique mobile | Silo à ciment fixe |
| Fonction principale | Faciliter l’écoulement du ciment vers la sortie de déchargement de la citerne et permettre l’évacuation finale des résidus | Favoriser l’écoulement du ciment stocké au niveau du cône ou de la sortie du silo |
| Fonctionne avec | Pression de la citerne, source d’air, conduite de déchargement de la semi-remorque et conditions de réception | Cône du silo, réseau d’air/système de soufflante de l’installation et équipements de déchargement en aval |
| Principal enjeu technique | Stabilité du déchargement, résistance de la conduite et résidus dans la citerne | Écoulement de la matière stockée et évacuation par la sortie du silo |
Comment nous contrôlons le système pneumatique avant la livraison
Une bonne aération dépend également de la qualité de la fabrication et du contrôle final. Nous ne vérifions pas uniquement la couche de fluidisation : la source d’air, les conduites, les vannes et le circuit de déchargement doivent fonctionner comme un ensemble.
Contrôle d’étanchéité des conduites d’air et des vannes
Nous contrôlons les conduites d’air, les raccords et les vannes afin de détecter toute fuite ou tout problème d’installation susceptible de réduire le débit d’air utile.
Contrôle du fonctionnement du compresseur et du moteur
Nous vérifions que le système d’alimentation en air retenu fonctionne correctement avec la configuration approuvée de la citerne.
Contrôle de la pression et du système
Nous effectuons les contrôles liés à la pression conformément à la procédure de production et d’inspection approuvée pour cette configuration de citerne.
Contrôle du système de déchargement
Avant l’expédition, nous contrôlons la source d’air, les conduites d’air, les vannes et le circuit de déchargement comme un ensemble.
Points à contrôler lorsque les performances de déchargement changent
| Zone de contrôle | Points à vérifier | Pourquoi est-ce important ? |
|---|---|---|
| Couche de fluidisation | Zones obstruées, humidité, déchirures, fixations desserrées ou usure anormale | Les zones obstruées ou irrégulières modifient le passage de l’air à travers la couche de fluidisation et son arrivée jusqu’au produit pulvérulent. |
| Chambres d’aération | Fuites, contamination ou raccordements internes endommagés | Un problème dans une chambre peut n’affecter qu’une seule partie de la citerne. |
| Collecteur d’air / vannes | Fuites, conduites obstruées ou mauvais fonctionnement des vannes | Le compresseur peut fonctionner normalement alors qu’un débit d’air insuffisant atteint la zone concernée. |
| Sortie de la citerne | Produit durci, obstruction ou accumulation répétée | Une sortie obstruée ou partiellement bouchée peut ralentir le déchargement, même lorsque la fluidisation est correcte. |
| Instruments de mesure de pression | Dommages, raccord obstrué ou valeurs incohérentes | Si la pression affichée est incorrecte, il devient beaucoup plus difficile d’identifier la cause réelle. |
Quels éléments doivent être faciles à inspecter et à entretenir ?
Un bon système pneumatique ne doit pas seulement fonctionner lorsqu’il est neuf. Les pièces les plus susceptibles d’influer sur le débit d’air, les mesures de pression et le nettoyage doivent rester faciles à inspecter et à entretenir.
Comment les zones d’aération facilitent la vidange finale
Certaines configurations de citernes Panda Mech utilisent des zones d’aération séparées. Lors de la vidange finale, l’opérateur peut diriger l’air vers différentes parties de la citerne. Si du ciment reste dans une zone, celle-ci peut être contrôlée séparément au lieu de traiter toute la citerne comme une seule chambre.
5 erreurs à éviter avec le système d’aération
- Choisir le compresseur uniquement selon sa puissance. La puissance ou le débit d’air nominal n’indiquent pas si l’air disponible est correctement acheminé vers le produit pulvérulent.
- Négliger le silo de réception. Une ventilation insuffisante, une restriction au niveau du filtre ou une forte contre-pression peuvent ralentir le déchargement d’une citerne pourtant correctement configurée.
- Accepter la mention “ lit fluidisé inclus ” comme une spécification complète. Vous devez également savoir comment l’air est réparti, comment les zones sont commandées et comment le système est entretenu.
- Augmenter la pression dès que le déchargement ralentit. Une pression plus élevée ne corrige ni les fuites, ni l’humidité du produit, ni le colmatage du média de fluidisation, ni une conduite obstruée, ni la contre-pression du silo.
- Ne considérer que le début du déchargement. La phase principale du déchargement peut sembler normale alors que la vidange finale reste trop longue.
FAQ sur le système d’aération des citernes à ciment
Qu’est-ce que le système d’aération d’une citerne à ciment ?
Il s’agit de la partie du système de déchargement pneumatique qui injecte de l’air comprimé sous le lit de poudre ou à travers celui-ci. L’air décompacte le ciment afin qu’il puisse s’écouler vers la sortie de déchargement.
Comment fonctionne le lit fluidisé d’une citerne à ciment ?
L’air comprimé traverse la couche de fluidisation et pénètre dans la poudre compactée. Il décompacte les particules et facilite l’écoulement du ciment vers la sortie en vue de son transport pneumatique.
Quelle est la différence entre l’air d’aération et l’air de transport pneumatique ?
L’air d’aération sert principalement à décompacter la poudre autour de la zone de fluidisation. Sur les systèmes concernés, l’air secondaire, ou air de transport pneumatique, facilite le déplacement du produit dans la conduite de déchargement ou aide à dégager celle-ci. Le circuit d’air exact dépend de la configuration de la citerne.
Pourquoi la pression de la citerne peut-elle être élevée alors que le ciment s’écoule lentement ?
Une pression élevée peut indiquer que le système lutte contre une résistance au lieu d’assurer un écoulement efficace du ciment. Avant de modifier la pression, nous contrôlons les zones d’aération, la sortie, la conduite de déchargement, le produit transporté et la contre-pression du silo de réception.
Que signifient le voûtage et l’écoulement en cheminée ?
Le voûtage se produit lorsque la poudre forme une arche stable qui l’empêche de descendre vers la sortie. L’écoulement en cheminée se produit lorsque le produit s’écoule dans un canal étroit tandis que de la poudre reste accumulée autour de ce passage.
Un compresseur plus puissant améliore-t-il toujours le déchargement ?
Non. Le débit du compresseur doit être adapté au système d’aération et à la conduite de déchargement. La distance, la hauteur de refoulement, les coudes, le comportement du produit et les conditions du silo ont également leur importance. Un débit d’air nominal plus élevé ne corrigera pas un système obstrué ou mal réparti.
L’aération d’une citerne à ciment est-elle identique à celle d’un silo à ciment ?
Non. L’aération de la citerne facilite l’évacuation du ciment hors d’une citerne pneumatique mobile. L’aération du silo facilite l’écoulement du ciment stocké à proximité de la sortie d’un silo fixe. Le principe de fluidisation peut être similaire, mais les équipements et les contraintes techniques sont différents.
Pourquoi reste-t-il du ciment dans la citerne après le déchargement ?
La présence répétée de résidus peut être due à une aération locale insuffisante, à des dispositifs de fluidisation obstrués, à l’humidité, à de mauvaises procédures de nettoyage ou à une sortie partiellement obstruée. La forme de la citerne et la résistance du silo de réception peuvent également contribuer au problème.